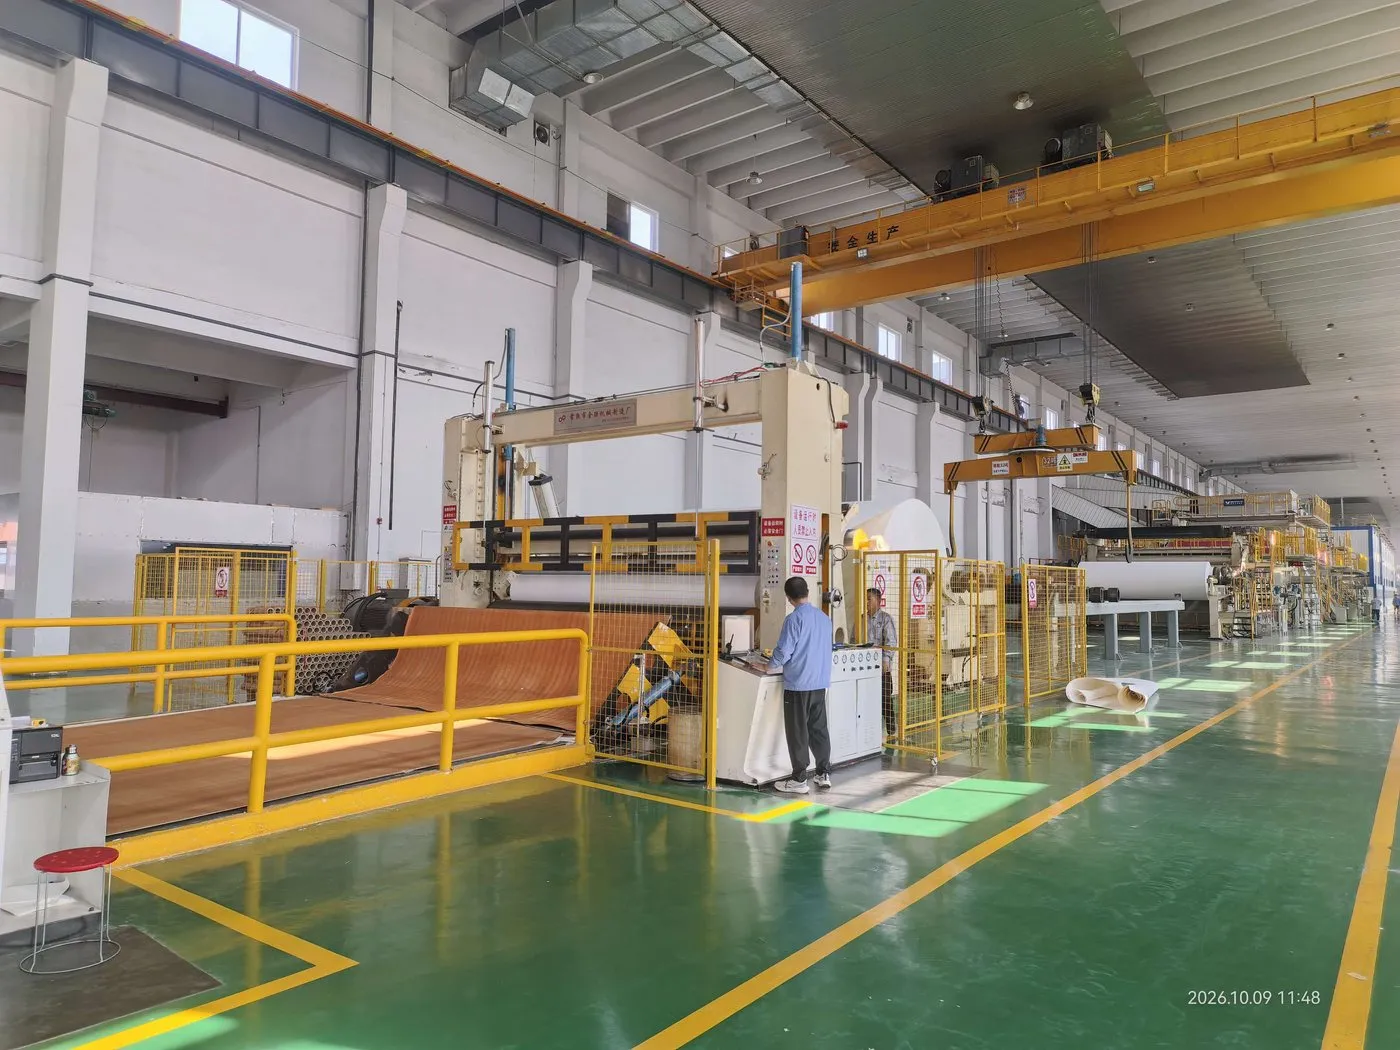
新浆上机试验,最贵的成本不是浆本身,是产线停机的时间。多数试验在第一个小时就出现明显信号,但真正被记录下来、能用于判断的很少。原因通常不是浆的问题,而是观察点选错了:盯着产量表,忽略了成型网的状态。
把前 30 分钟拆成四个窗口,每个窗口只看两三件事,判断会清晰得多。
0–5 分钟:解离段
- 锤磨电流:记录稳定后的电流值,与在用浆对比。偏差超过 8% 说明解离能耗有变化,可能是水分或解键剂差异
- 解离声音:均匀的”沙沙”声是正常的;出现间断的闷响说明有未解离的浆块进入
- 出料外观:抓一把绒,捏紧后松开,看回弹速度。回弹慢说明纤维偏脆或水分偏低
5–15 分钟:成型段
这一段是信息量最大的窗口,但最容易被跳过。
- 成型网上的片材均匀度:用手电从背面照,透光均匀说明分散良好;出现条带或云斑说明纤维絮聚
- 边部状态:边缘起毛、飞边说明长纤维比例偏高或气流偏大
- 粉尘量:观察成型箱观察窗和地面落粉,与在用浆对比。粉尘突然增加通常指向细屑比例上升
片材均匀度是最早的预警信号。等到成品检测出问题,通常已经跑掉了几百米材料。学会在成型网上用透光看均匀度,比任何在线检测都直接。
15–25 分钟:压合与干燥段
- 压辊压力:新浆如果蓬松度更高,同样的压辊压力下片材厚度会增加,需要临时调整
- 干燥温度曲线:含水偏高的浆需要更高的入口温度,但要避免表面先干形成硬壳
- 片材回弹:下机后取样,测量厚度恢复率。回弹差说明解键剂效果不足
25–30 分钟:首批取样
在稳定运行后取三组样,间隔五分钟。测四件事:
- 单位面积质量(克重)——判断分散稳定性
- 厚度与回弹率——判断蓬松度
- 液体渗透时间——判断吸收速度
- 吸水量与保水量——判断吸收容量
三组数据的离散度比绝对值更重要。离散度大说明浆的批内一致性不好,即使平均值达标,量产也会反复。
什么时候该停
出现以下任一情况,建议立即停机而不是继续调参数:
- 成型网出现连续条带,且调整气流后不改善
- 粉尘量达到在用浆的两倍以上
- 片材出现肉眼可见的湿块或未解离浆团
- 液体渗透时间延长超过 50%
前三条指向浆的物理状态,第四条指向表面化学。继续跑只会浪费材料,而且可能损坏成型网。
试验记录该留什么
一份能复用的试验记录,至少包含:浆的批次号与到货水分、锤磨参数、成型气流、压辊压力、干燥温度曲线、四组取样数据、以及一句主观描述(手感、气味、粉尘感受)。主观描述在复盘时往往比数据更快定位问题。
把这些记录按供应商归档,第三次试验时你就能预判新批次的调整方向,而不是每次都从零开始试。